English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

Capacidad del robot de sellado de IGU: prever la cola de curado
El espacio junto a un robot de sellado puede llenarse mucho antes de que termine el turno. Siguen llegando más unidades, mientras que el vidrio sellado anteriormente aún espera su siguiente movimiento permitido. Traer otro bastidor resuelve el problema inmediato, hasta que ese bastidor también se llena.
Esto puede ocurrir incluso cuando el robot funciona bien. El sellado se ha vuelto más rápido, pero la zona de espera no ha ganado ningún espacio utilizable.
Al planificar un línea de producción de vidrio aislante, incluya el vidrio que permanecerá en la fábrica después del sellado secundario. Para las unidades fabricadas con selladores que requieren curado, ese stock puede ocupar una parte sustancial del área de trabajo. Mientras un lote espera, el robot puede estar ya enviando el siguiente.
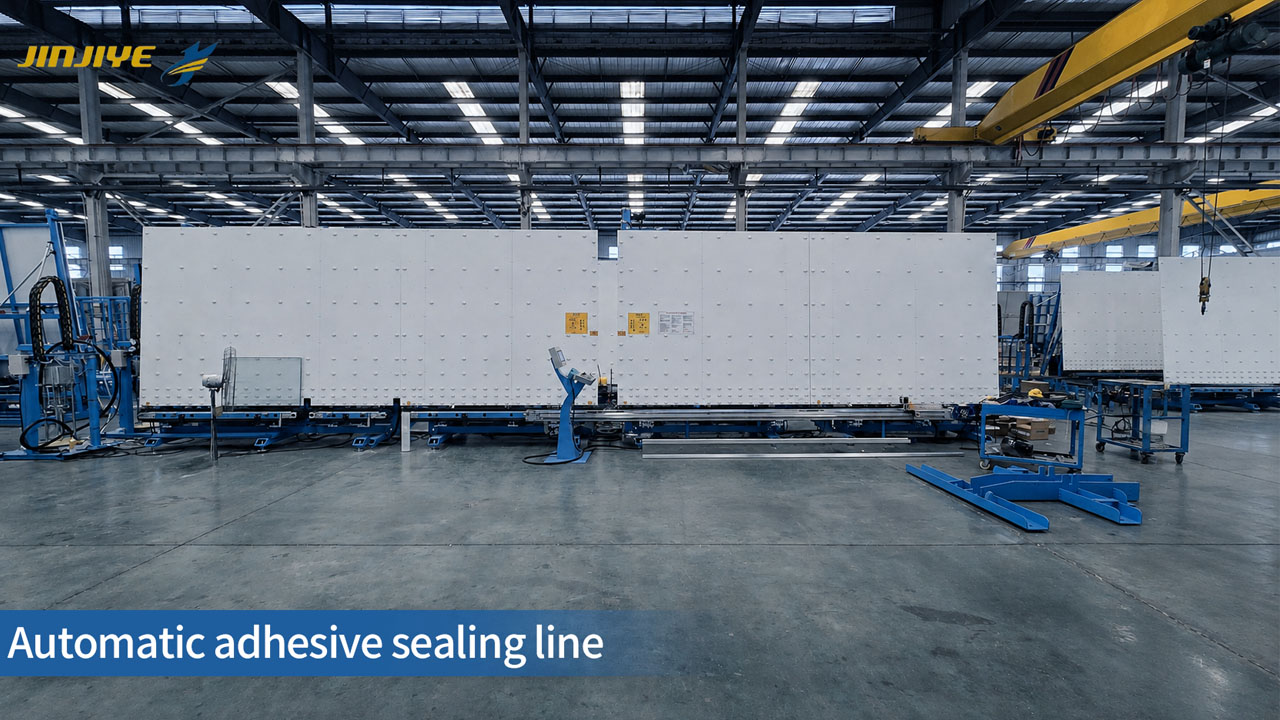
El primer movimiento y la liberación final son decisiones diferentes
Retirar una IGU de la máquina, moverla de nuevo más tarde y liberarla para el transporte son etapas de manipulación distintas. Estar lista para salir de la salida no significa necesariamente que una IGU esté lista para el embalaje o la entrega.
Las instrucciones aplicables del sellador y su procedimiento de producción aprobado deben definir las condiciones para cada movimiento. El tiempo de espera debe adecuarse al sellador, a las superficies unidas y a las condiciones de la zona de curado. No puede tomarse de la ficha técnica de otro producto. Aunque el cordón parezca seco, la junta puede aún no tener la resistencia necesaria para el siguiente movimiento.
La disposición del bastidor y de los soportes forma parte de esa discusión. Un bastidor utilizado para este periodo de espera debe soportar la unidad sin depender del sellado fresco para soportar una carga no aprobada. Sus materiales de contacto también deben ser adecuados para el sellador. Esas posiciones permanecen ocupadas hasta que se permita el siguiente movimiento.
Acordar los requisitos de manipulación y almacenamiento con los especialistas en materiales y procesos, y luego utilizarlos para determinar cómo se despejará la estación de sellado.
Contar las llegadas antes de contar los bastidores
Comenzar con un período en el que el robot esté produciendo y la zona de espera no esté liberando ningún vidrio.
A continuación se presenta un ejemplo hipotético. La selladora envía 20 unidades por hora. Durante las dos horas siguientes, no se puede despejar ninguna de las posiciones ocupadas. Por lo tanto, otras 40 unidades de vidrio aislante necesitan un lugar adonde ir. Si ya había 20 unidades esperando al inicio, la zona debe poder albergar 60 al final de ese período.
Las dos horas son simplemente la ventana de observación en este ejemplo. No es un tiempo recomendado de curado ni de liberación.
Ahora contraste los pedidos reales con ese recuento. Si el siguiente lote es de vidrio triple de gran tamaño, su grosor y peso pueden agotar antes la capacidad disponible de los bastidores. Trabaje a partir de las dimensiones y los pesos de la lista de trabajos, dejando la separación requerida por la disposición aprobada de soporte y almacenamiento.
Cuente las posiciones que realmente pueden aceptar el trabajo entrante. Un bastidor en otra parte del edificio puede estar ya asignado a otro pedido. Un bastidor parcialmente lleno puede tener capacidad insuficiente para la siguiente unidad grande. Su espacio no utilizado no está automáticamente disponible para el sellador.
Lo mismo se aplica a las liberaciones. Una entrada marcada como “lista” en el registro de producción no ha liberado una posición hasta que la unidad se haya retirado mediante el proceso de manipulación permitido. Si la recogida solo ocurre a horas fijas, la zona de espera tiene que contener el vidrio hasta entonces.
Algunas instantáneas a lo largo de un turno ordinario son útiles: existencias iniciales, nuevas unidades recibidas, unidades retiradas y el espacio aún disponible. Incluya el solapamiento de mayor actividad entre pedidos. Una zona que parece amplia a primera hora de la mañana puede estar llena mucho antes de que se selle el último lote
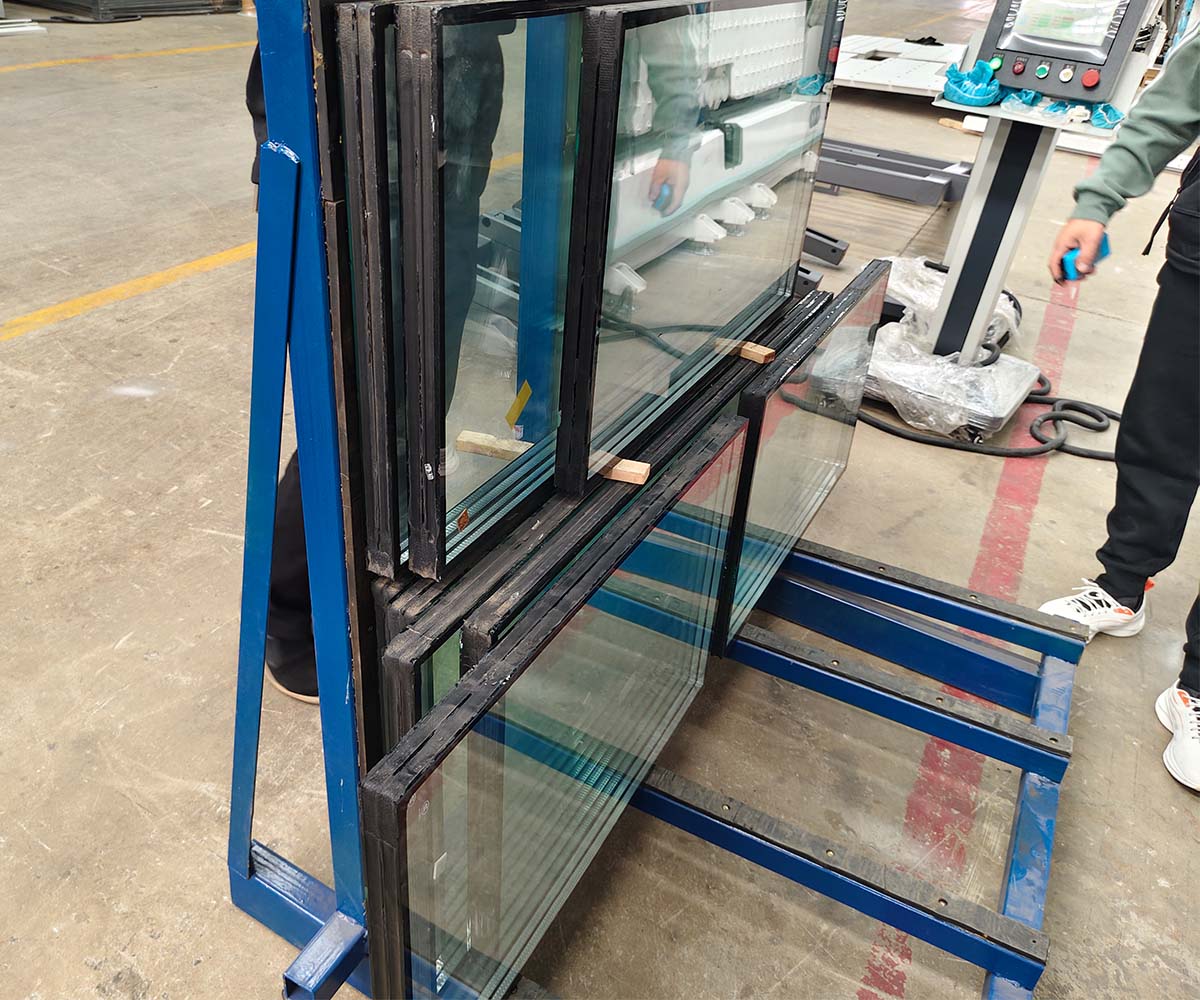
Coloque la zona de espera en el mismo plano que el robot
Dibuja el movimiento de descarga en la Disposición de la línea de producción de IGU: la ruta desde la salida hasta una posición de espera, luego el recorrido para que un bastidor lleno salga y uno vacío llegue. Mantén suficiente espacio de trabajo para ese intercambio. El espacio que necesita el operador para la descarga tampoco puede contarse como otro lugar de almacenamiento.
Un bastidor estacionado en un pasillo puede hacer posible la descarga inmediata mientras crea otro movimiento más adelante. Ese manejo adicional requiere personas y tiempo. Si la misma persona también recoge vidrio de otra estación de trabajo, su disponibilidad afecta la fiabilidad con la que se puede despejar la salida del sellado.
Vale la pena separar esto en la discusión de compra. El robot, el equipo de descarga, los bastidores y cualquier sistema de almacenamiento pueden provenir de distintos proveedores o corresponder a distintas partes del proyecto. Identifica quién proporciona cada parte y quién verifica que la disposición de transferencia sea adecuada para las unidades que se producen.
Una demostración breve con estanterías vacías puede mostrar la transferencia. No reproducirá un turno en el que el vidrio de ayer todavía ocupa parte de la zona de retención. Revise también esa situación en el plano y en el programa de producción.
Al comparar las cifras de producción del robot, utilice una tasa de producción que el resto de la fábrica pueda asumir. La capacidad adicional de sellado necesita una capacidad de descarga y retención equivalente, o el robot pasará parte de su tiempo disponible esperando un lugar donde colocar el vidrio.
Para una propuesta de JINJIYE, envíe los tamaños y cantidades de un día representativo, el peso máximo por unidad, la superficie disponible de estanterías y los requisitos establecidos de manipulación y liberación. Incluya el vidrio que queda del turno anterior. Eso le da a la conversación un stock inicial realista en lugar de una nave vacía.