English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

Máquinas de relleno de desecante: no rellene los marcos separadores con demasiada antelación
Un estante de marcos separadores rellenos puede parecer una reserva útil para el siguiente turno. El doblado está terminado, el tamiz molecular está dentro y el equipo de montaje no tendrá que esperar por los marcos. Pero si el vidrio correspondiente todavía se está cortando, o una reelaboración ha retrasado el pedido, esos marcos pueden pasar mucho más tiempo en el estante de lo que nadie había planeado.
Ese tiempo de espera importa cuando eliges una máquina automática de llenado de desecante. Una llenadora más rápida te da más libertad para organizar la producción. No significa que los marcos rellenos puedan almacenarse indefinidamente. Estamos hablando de barras separadoras huecas rellenas con cuentas de desecante. Otros sistemas de separación pueden necesitar una rutina diferente.
El desecante ya está funcionando.
Las pequeñas aberturas en el lado del separador orientado hacia la cámara proporcionan a la humedad una vía hacia las perlas del interior. En un bastidor de espera, el aire que llega a esas aberturas es aire del taller. Las perlas pueden absorber humedad allí, antes de que el marco llegue siquiera a entrar en contacto con el vidrio. Cerrar el orificio de relleno no convierte todo el separador en un recipiente de almacenamiento hermético.
Por lo tanto, parte de la capacidad de absorción de humedad del material puede agotarse antes de que el marco llegue al vidrio. Un mismo marco no necesariamente absorberá humedad al mismo ritmo en una sala seca que en una húmeda. La calidad del desecante y el diseño del separador también influyen, así como el tiempo que el marco haya estado expuesto. Tras esa exposición, un marco puede seguir viéndose limpio y recto. Su aspecto no le dirá cuánta capacidad de secado le queda.
Por eso una regla general como “úsalo en algún momento durante el turno” no es suficiente. Comienza con las indicaciones de manipulación para el grado que estás usando. Busca un límite de exposición que se aplique a tu material y a la forma en que almacenas marcos llenos. Debe coincidir con el procedimiento de IGU aprobado por la fábrica. Una nota sobre mantener secos los paquetes sin abrir no responde a esa pregunta; cualquier vacío en las instrucciones debe aclararse con el proveedor del material.
Rellenar para el siguiente lote de ensamblaje
Imagina que la dobladora ha terminado los marcos para dos pedidos. El vidrio para el segundo pedido está listo, pero el primero está esperando paneles de repuesto. Rellenar todo en el orden de doblado crea una cola que el ensamblaje no puede simplemente procesar. Los marcos retrasados siguen esperando mientras los marcos más nuevos les pasan por delante.
Un lugar útil para controlar esa cola es antes del llenado. Si un pedido está esperando el vidrio, sus marcos curvados pueden permanecer en la zona de almacenamiento designada con su identificación de trabajo, sin llenarse todavía. Cuando los paneles estén listos, libere los marcos a tiempo para el llenado y el recubrimiento de butilo que alimentan el ensamblaje. Hay poco que ganar llenando los marcos mientras aún falta su vidrio.
Cuando el ensamblaje no deja de alternar entre pedidos cortos, una liberación grande desde la llenadora puede dejar varios trabajos sin terminar en los bastidores. Una tanda de llenado más larga tiene más sentido cuando los paneles correspondientes están listos y el ensamblaje puede tomar los marcos en secuencia. La cantidad importante es cuántos marcos pueden usar realmente las siguientes operaciones dentro de la ventana de proceso aprobada. Producir marcos adicionales solo para mantener ocupada la llenadora puede dejar que otro se encargue de una cola que envejece.
Asigne a un lote retrasado un estado claro.
Un número de pedido indica al siguiente operador a dónde pertenece un marco. No dice cuándo se introdujo el desecante. Un registro de lote que incluya la hora de llenado y la hora de ensamblaje correspondiente hace visible un retraso. Si un lote tarda lo suficiente como para que una sola marca temporal ocultara diferencias sustanciales, divida el registro en consecuencia. Una tarjeta de lote puede llevar esas horas; el siguiente operador solo tiene que encontrarla junto con los marcos.
La situación incómoda es un bastidor que queda tras una parada. Al reiniciar, puede contener marcos de antes de la interrupción junto con trabajo recién preparado. Los marcos más antiguos siguen teniendo que evaluarse a partir de su hora de llenado original. Deje el registro de llenado con el lote. Un bastidor sin una hora de llenado fiable no debería volver directamente a producción. Póngalo en espera, junto con cualquier lote que haya superado su límite de exposición aprobado. La persona responsable de la liberación puede entonces decidir qué ocurre con él según el procedimiento de la fábrica.
Cubrir el bastidor no necesariamente mantiene el aire húmedo alejado de los marcos. Tampoco debe suponerse que un método de almacenamiento utilizado para desecante sin abrir sea adecuado para un marco espaciador ensamblado. Cualquier disposición protectora debe acordarse para el material y la construcción del marco reales, incluida la forma en que se abre y se utiliza durante la producción.
Qué debe incluir la demostración de la máquina
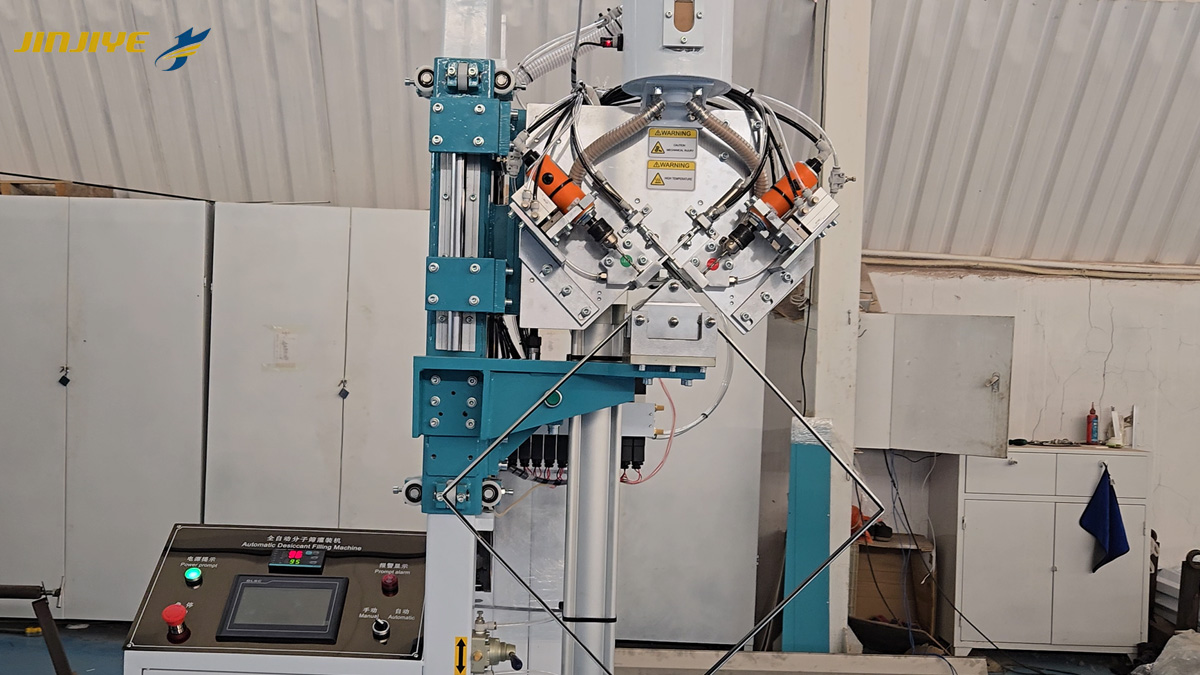
de JINJIYE máquina automática de llenado de desecante incluye altura de llenado ajustable, alimentación automática de material y cierre del orificio de llenado. Esas funciones conciernen a la operación de llenado. El tiempo que un marco terminado pasa esperando el ensamblaje también se ve afectado por la liberación de pedidos, la manipulación del bastidor y la disponibilidad de su vidrio correspondiente.
Para una demostración útil, siga un lote representativo desde el llenado hasta su siguiente operación. El primer marco de un lote grande puede estar en el bastidor mientras el último aún se está llenando. Su tiempo de espera forma parte de la prueba, aunque la máquina ya haya terminado con él. Anote cuándo ese primer marco llega al línea de producción de vidrio aislantejunto con su tiempo de llenado. Si falta un panel de repuesto, los marcos restantes de ese pedido pueden esperar sin llenarse mientras avanza un trabajo con todo su vidrio listo.
Al hablar sobre el equipo con JINJIYE, incluya los tamaños de lote habituales y dónde esperan los marcos llenados. Marque tanto la posición de espera normal como el lugar para los lotes en espera en el plano. Las instrucciones de turno también deben indicar quién puede liberar un lote retenido.