English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

Lista de verificación para la puesta en marcha de la línea de producción de IGU: qué verificar antes de la entrega
Una línea de producción de IGU puede funcionar sin problemas durante una demostración de un proveedor y aun así causar problemas después de llegar a su fábrica. La razón normalmente no es la velocidad del folleto. Es si la línea puede procesar su vidrio, materiales, servicios y gama de productos reales en un día laborable normal.
La puesta en marcha y la entrega final son la etapa en la que estos detalles se aclaran. El comprador no solo debe preguntar si las máquinas pueden funcionar. La pregunta más importante es si el proceso completo es estable, repetible y fácil de controlar para los operarios.
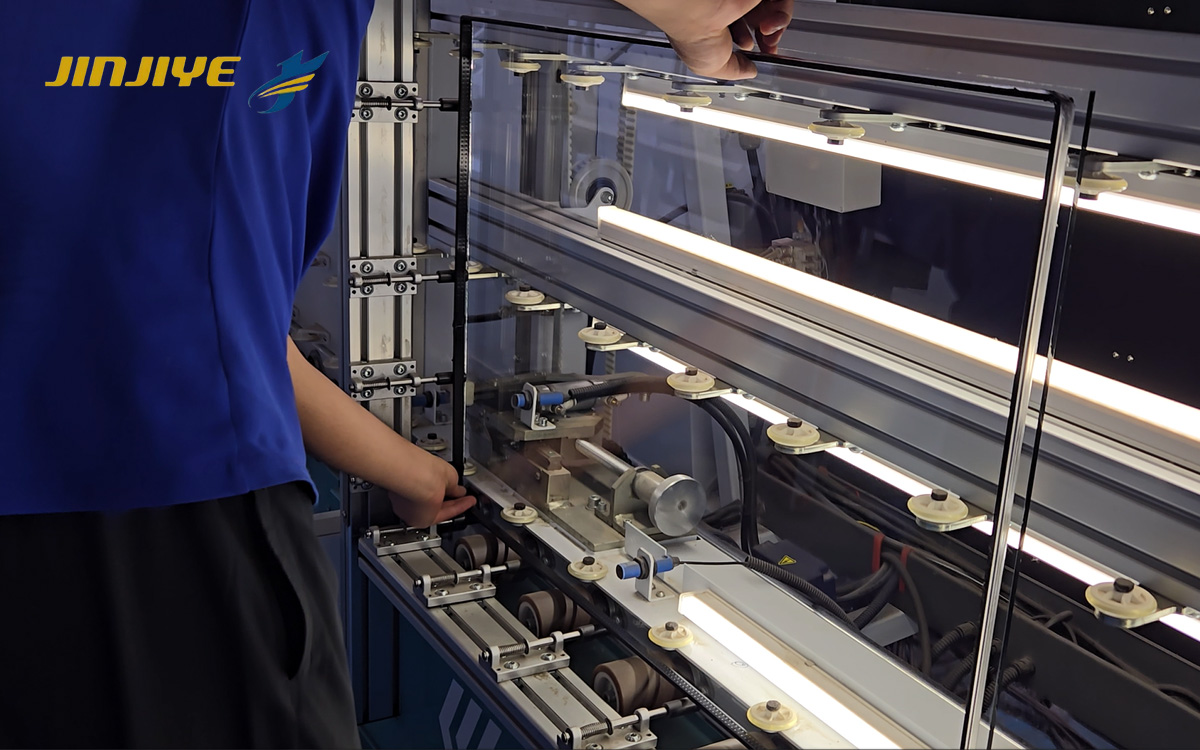
¿Qué debe demostrar la prueba de puesta en marcha?
Una prueba de puesta en marcha adecuada debe responder a cuatro preguntas prácticas:
¿Puede la línea procesar todos los tamaños y espesores de vidrio acordados?
¿Produce unidades aceptables de forma repetida, no solo una muestra?
¿Los suministros eléctricos, neumáticos, de agua y de gas coinciden con los requisitos de la máquina?
¿Pueden los operarios capacitados arrancar, detener, ajustar, limpiar y mantener de forma segura el equipo?
La aceptación final debe basarse en las especificaciones acordadas y en muestras reales. Una breve demostración con un vidrio preparado no es suficiente.
Elabore el plan de pruebas en torno a sus productos reales
Antes de que comience la puesta en marcha, prepare una lista de pruebas junto con el proveedor. Incluya los productos que representan su producción diaria en lugar de probar solo el tamaño más fácil.
Un plan de pruebas útil puede incluir:
Una unidad de doble acristalamiento pequeña y de producción habitual
Un tamaño de pedido típico
El tamaño de vidrio regular más grande
Vidrio Low-E, si forma parte de su gama de productos
Triple acristalamiento, si es necesario
Unidades rellenas de argón, si se incluye el llenado con gas
Diferentes anchos de separador y espesores finales de IGU terminada
El proveedor debe conocer el espesor del vidrio, el tipo de separador, el sellador y la producción objetivo antes de la prueba. Si es posible, utilice el propio vidrio y los materiales de producción del comprador. Esto ofrece un resultado más realista que usar muestras preparadas solo para una demostración de sala de exhibición.
Revise la línea sección por sección
1. Carga y transporte de vidrio
Comience con el movimiento básico del vidrio. Compruebe si los paneles entran en la línea con suavidad, permanecen estables sobre los rodillos y se detienen en la posición correcta.
Preste atención a los pequeños detalles:
¿Toca el vidrio el marco o el riel de guía?
¿Están alineadas las secciones de transferencia?
¿Puede el operador detener y reiniciar la línea de forma segura?
¿Maneja el sistema diferentes tamaños de vidrio sin repetidas correcciones manuales?
Una línea que se mueve rápido pero provoca contacto con los bordes o frecuentes ajustes de posicionamiento creará problemas más adelante.
2. Lavado y secado
El vidrio limpio y seco es esencial tanto para la calidad visual como para el rendimiento del sellado. Durante la prueba, inspeccione el vidrio inmediatamente después de la lavadora.
Busque marcas de agua, bordes húmedos, polvo, marcas de cepillo y arañazos. El agua de enjuague final, la presión del cepillo y la sección de secado deben revisarse en conjunto. Si se incluye vidrio Low-E, confirme que la dirección de carga y los ajustes de limpieza sigan las recomendaciones del proveedor del vidrio.
Las fábricas pueden revisar el Máquina lavadora de vidrio JINJIYE al evaluar la sección de lavado de una línea de IGU.
3. Preparación del espaciador y llenado de desecante
El marco espaciador debe coincidir con las dimensiones requeridas sin torsión visible ni esquinas abiertas. Verifique las diagonales del marco, las uniones de las esquinas y la posición respecto al borde del vidrio.
Para las fábricas que utilizan equipos automáticos, el máquina automática de doblado de separadores de aluminioymáquina automática de llenado de desecante debe probarse con los anchos de espaciador reales utilizados en producción.
El primer marco de cada nuevo tamaño merece especial atención. Un pequeño error dimensional en esta etapa puede afectar el ensamblaje, el prensado y el sellado final.
4. Recubrimiento de butilo
El cordón de butilo debe ser continuo y uniforme alrededor de todo el marco espaciador. Verifique la posición del cordón, la altura, la temperatura y la presión durante un ciclo de producción normal.
No inspeccione solo las secciones rectas. Las esquinas suelen revelar presión inestable o ajustes incorrectos de la máquina. El extrusora de butilo automática también debe probarse después de un cambio de tamaño, porque un ajuste que funciona para un ancho de separador puede no ser adecuado para otro.
5. Ensamblaje, prensado y llenado de gas
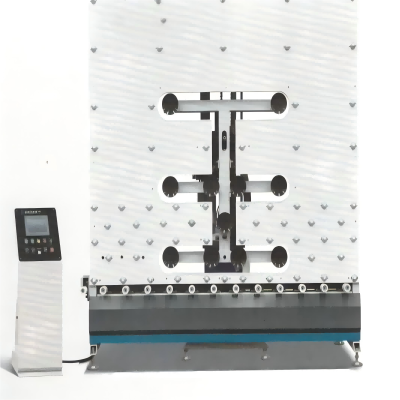
Durante el ensamblaje, confirme que los paneles y el marco separador permanezcan alineados sin contacto vidrio con vidrio. La sección de prensado debe producir el espesor final requerido sin dañar el vidrio ni mover el separador.
Si el llenado de gas es parte de la línea, verifique el método de llenado, los puntos de conexión, el proceso de purga y el resultado de la prueba. La máquina de llenado de gas argón de tipo empujar-tirar puede evaluarse junto con los requisitos del producto final.
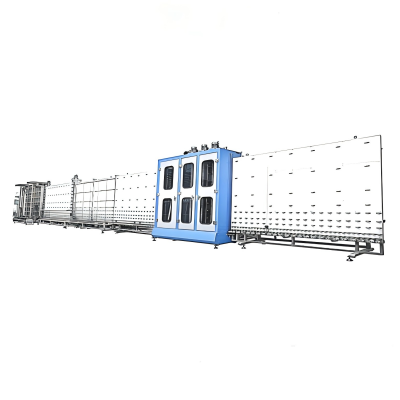
Para proyectos más grandes, una línea de producción completa y automática de IGU con relleno de gas debe probarse como un sistema conectado en lugar de solo como máquinas separadas.
6. Sellado secundario
La prueba de sellado secundario debe cubrir la mezcla del sellador, el flujo, la forma del cordón y la cobertura de esquinas. El operador debe ser capaz de identificar la proporción correcta y responder a las alarmas antes de que se vea afectada una gran cantidad de unidades.
Según la configuración seleccionada, revise el equipo de sellado de dos componentes o los robot automático de sellado de vidrio aislante.
Conserve la primera unidad aceptada de la prueba de funcionamiento. Posteriormente puede utilizarse como referencia cuando los operarios ajusten la máquina o formen a un nuevo turno.
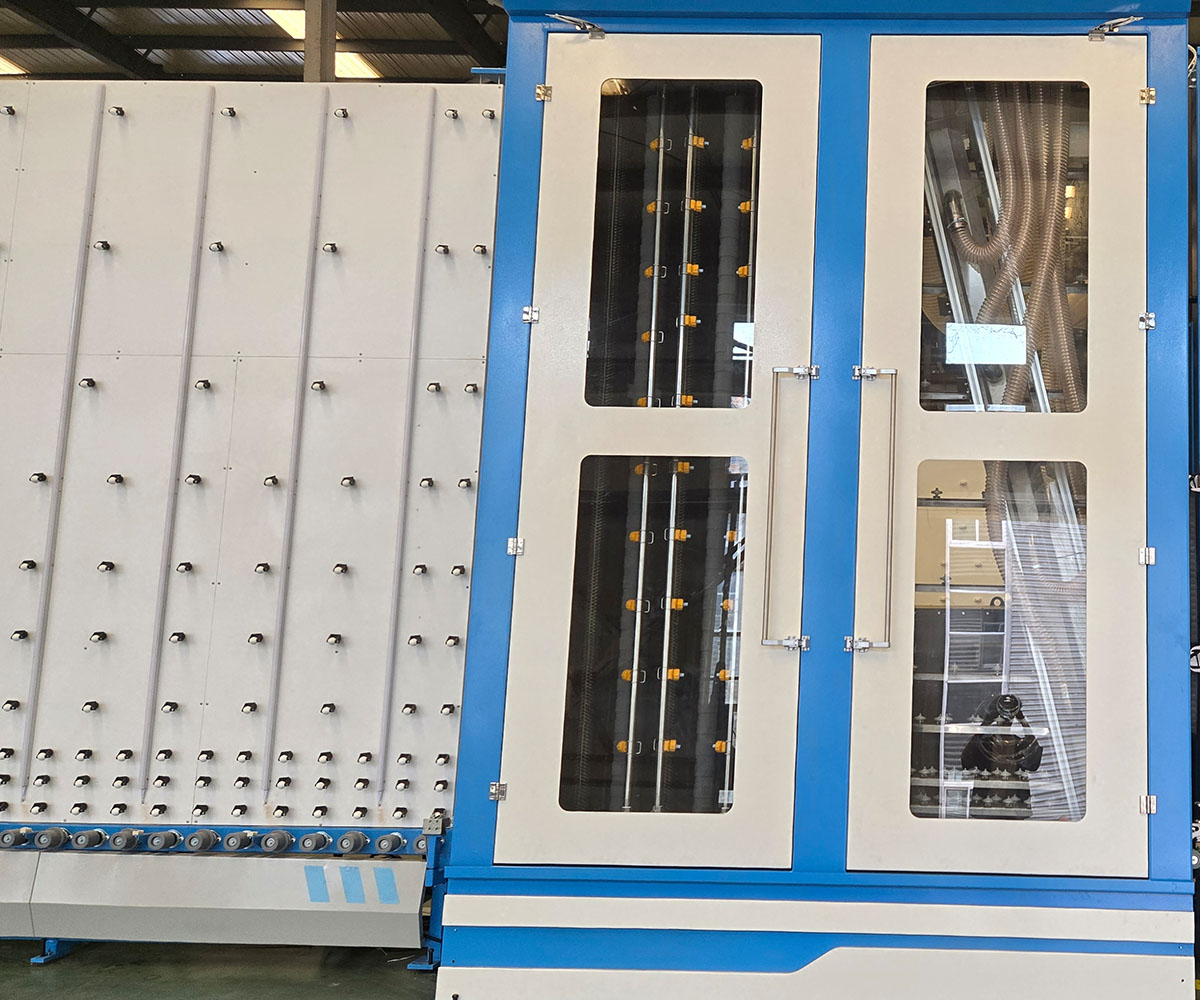
No acepte la línea solo por la velocidad
La velocidad de producción es fácil de mostrar y fácil de malinterpretar. Un proveedor puede cotizar el ciclo más rápido en condiciones ideales, mientras que la fábrica experimenta tiempos de espera más largos durante la producción normal.
Durante la aceptación, registre:
Tiempo de ciclo real
Tiempo de espera entre estaciones
Tiempo de cambio entre tamaños de vidrio
Número de ajustes del operador
Tasa de aceptación en el primer intento
Alarmas y paradas no planificadas
Desperdicio de material y unidades rechazadas
Una tirada corta puede ocultar problemas. Muchas fábricas eligen un lote controlado de varias unidades repetidas para cada tipo de producto importante. La cantidad exacta debe acordarse con el proveedor antes de las pruebas.
El objetivo no es perseguir el número más alto en la pantalla. Es confirmar que la línea puede mantener una calidad estable durante la producción ordinaria.
Verificar los servicios auxiliares y la seguridad antes de la entrega
La máquina debe probarse bajo las mismas condiciones de servicios auxiliares previstas durante la operación diaria. Confirme la tensión y la frecuencia reales, la presión de aire comprimido, el suministro de agua, el drenaje y la conexión de argón.
Las comprobaciones de seguridad deben incluir:
Botones de parada de emergencia
Puertas y resguardos de seguridad
Comportamiento tras un reinicio después de una interrupción de la corriente
Visualización de alarmas y procedimiento de reinicio
Acceso para limpieza y mantenimiento
Pasarelas seguras para operadores alrededor de la línea
Condiciones de ruido, calor y descarga de agua
Cualquier protección faltante, conexión inestable o respuesta de alarma poco clara debe registrarse como un punto abierto antes de firmar la entrega.
¿Qué debe incluirse en el archivo de entrega?
Una entrega completa debe incluir más que una nota de entrega. Mantenga un archivo del proyecto que contenga:
Especificaciones finales del producto aceptado
Resultados de pruebas y registros de primera pieza
Configuraciones de máquina confirmadas
Manuales de operación y mantenimiento
Planos eléctricos y neumáticos
Lista recomendada de piezas de repuesto
Copia de seguridad del software y archivos de parámetros
Registros de capacitación de operadores
Problemas no resueltos, persona responsable y fecha de finalización
Este archivo resulta útil meses después, cuando se incorpora un nuevo operador, se modifica un parámetro o aparece una alarma repetida.
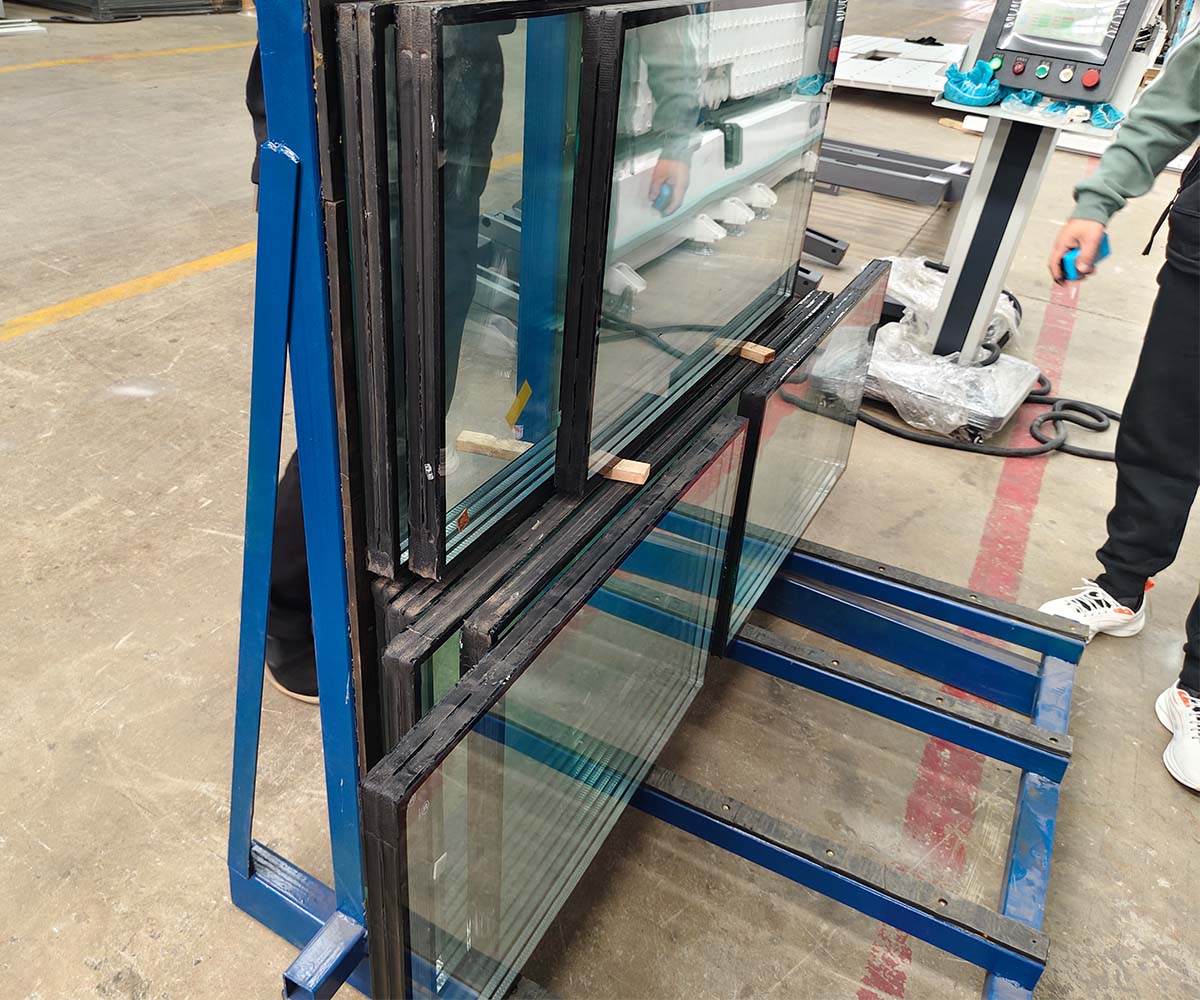
Pensamientos finales
El propósito de la puesta en marcha no es simplemente demostrar que las máquinas pueden arrancar. Es confirmar que el proceso completo de IGU puede entregar productos estables con el vidrio, los materiales, los servicios auxiliares y los operadores del comprador.
Una prueba de aceptación cuidadosa puede llevar más tiempo al principio, pero puede evitar ajustes repetidos, retrasos en la producción y responsabilidades poco claras después de la instalación. Antes de firmar la entrega final, revise el proceso completo desde la preparación del vidrio limpio y el separador hasta el prensado, el llenado de gas, el sellado, la documentación y la capacitación de los operadores.
Preguntas frecuentes
¿Cuándo debe ponerse en servicio una línea de producción de vidrio aislante (IGU)?
La puesta en servicio debe comenzar después de que se hayan completado la instalación, la conexión de servicios y la inspección básica de la máquina. El plan de pruebas debe acordarse antes de que llegue el técnico del proveedor.
¿Debe el comprador proporcionar el vidrio de prueba?
Siempre que sea posible, sí. El propio vidrio, separador y sellador del comprador proporcionan una prueba más realista que los materiales de demostración preparados especialmente.
¿Es suficiente la velocidad de la máquina para la aceptación final?
No. La aceptación también debe considerar la repetibilidad de la calidad, el tiempo de cambio, las alarmas, el desperdicio de material, las funciones de seguridad y la facilidad de uso para el operador.
¿Qué sucede si algunos artículos fallan durante las pruebas?
Registre el problema claramente, incluyendo la sección de la máquina, el producto de muestra, el mensaje de alarma y la acción correctiva. El archivo de traspaso debe identificar quién resolverá el problema y cuándo se completará.