English
 Español
 Português
 Русский
 Deutsch
 Francés
 العربية
 한국어
 Türk
 日本語

Una máquina de corte de vidrio CNC rápida aún puede desperdiciar vidrio
Un plan de corte puede parecer lleno hasta el tope y aun así dejarte corto. Un cristal se rompe durante el despiece. El recorte sobrante se arroja a un bastidor sin etiqueta. Dos días después llega una repetición urgente, nadie encuentra el remanente correcto y alguien abre una hoja nueva.
¿Te ha pasado? Entonces ya sabes que el cabezal de corte no lo es todo.
Tu CNC puede estar funcionando perfectamente. Los ahorros simplemente se escapan entre el anidado y el siguiente paso.
Si estás cortando vidrio flotado recocido y el desperdicio sigue siendo alto después de comprar una máquina de corte de vidrio CNC, empieza por ahí. ¿Qué ocurre después del rayado? ¿Qué pasa con las piezas después de eso?
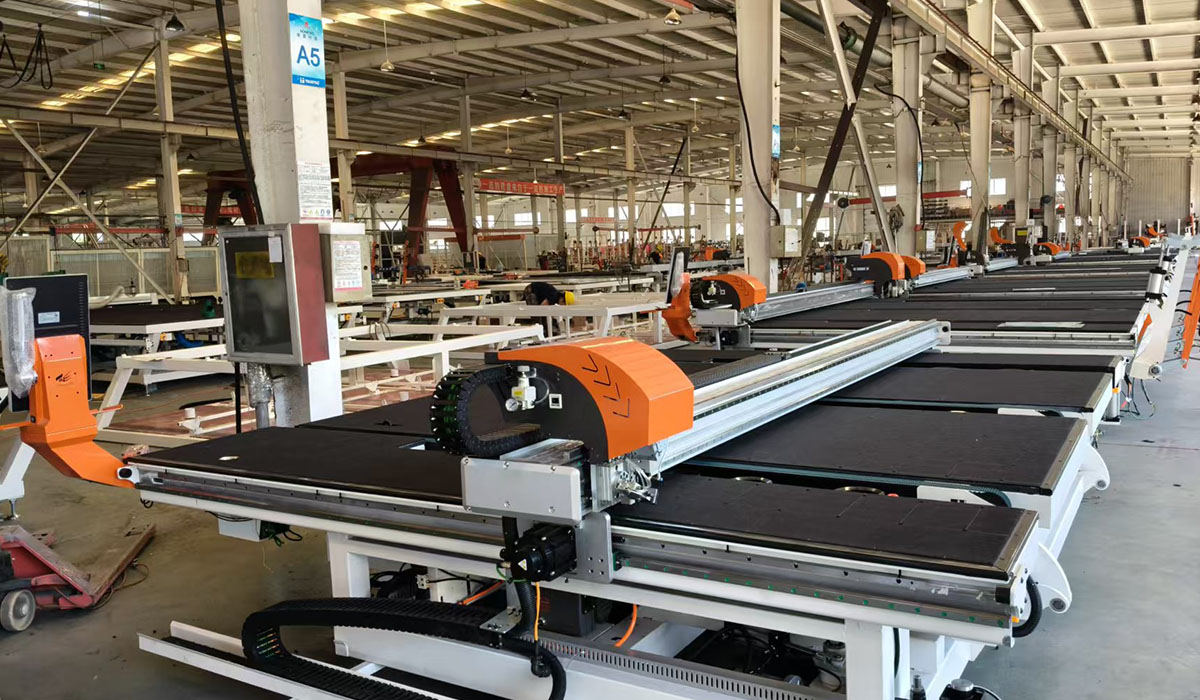
Revisa el despiece antes de juzgar el diseño de corte
Cuando veas una demostración, no te vayas en cuanto el cabezal termine. Quédate hasta que la hoja esté despiezada y las piezas estén en los bastidores. Ahí es donde un diseño se enfrenta al taller real.
Pídele al operador que te explique la secuencia de despiece. ¿Qué cortes se abren primero? ¿Qué tiras tienen que salir antes que nada? ¿Hay alguna pieza que sea incómoda de sostener o levantar con el equipo que tienes?
Un anidado ajustado merece una mirada más de cerca si sigue produciendo separaciones feas. El recorte de bordes, los tamaños de las piezas, el orden de despiece — todo tiene que adaptarse al vidrio y al equipo. No existe un ancho mínimo de tira mágico que puedas copiar de algún artículo en línea.
Conserva un diseño deficiente. Luego ejecuta uno revisado con el mismo vidrio. Observa ambos de principio a fin. Si una versión implica más reposicionamientos o más piezas rotas, cuenta eso también.
Además, no confundas los defectos de corte con los defectos de planificación. Un borde astillado no significa automáticamente que el anidado esté mal. Revisa la configuración del rayado, el estado de la rueda, el soporte y la manipulación según el procedimiento del proveedor. De lo contrario, pasarás una tarde reescribiendo diseños alrededor de un problema de la máquina.
El número en la pantalla del optimizador es solo una parte. Los paneles que llegan al siguiente proceso son lo que realmente se puede vender.
Mantén los recortes de vidrio identificables y listos para reutilizar
“Lo usaremos más tarde” es fácil de decir. Se vuelve costoso cuando la pieza se queda en un bastidor durante semanas.
Un remanente utilizable necesita una identidad:
Tipo de vidrio
Espesor
Tamaño
Condición
Dónde se ubica
Para vidrio recubierto o estampado, añade lo que sea necesario para mantener la orientación y el manejo correctos.
La siguiente persona debería poder tomarlo sin tener que investigar.
Esa es la idea práctica detrás de la gestión de existencias residuales: vincular una hoja sobrante a un lugar conocido en el bastidor y ponerla a disposición de los planes de corte posteriores. Pero el sistema solo funciona si el registro coincide con el vidrio que realmente está ahí.
Para un taller pequeño, empiece con etiquetas y un inventario controlado. Si el software gestiona restos, pruébelo. ¿Cómo se introducen las medidas? ¿Cómo las seleccionan los trabajos? ¿Cómo se actualiza el stock tras el uso? No asuma que “software de optimización incluido” significa que todo eso viene en el paquete.
Y sepa cuándo dejar de guardar cosas. Una pieza dañada, o una que es difícil de manejar y poco probable que encaje en otro trabajo, ocupa espacio en el bastidor y tiempo. Establezca una regla de retención basada en sus pedidos reales y costes de manipulación. Luego cúmplala.
Vincular los planes de corte con el siguiente paso de producción
Un diseño puede mezclar lunas de varios pedidos para aprovechar bien la plancha. Está bien. Pero esas lunas igual tienen que llegar a su destino.
Supongamos que un trabajo se necesita en la línea de vidrio aislante esta mañana. Otro va a pulido mañana. Combinarlos podría ahorrar vidrio. También puede crear un desastre de clasificación si los bastidores de descarga y las etiquetas no coinciden con el plan. Verifique eso antes de cortar.
La secuencia de producción, los pedidos urgentes y las repeticiones son entradas normales en los sistemas de optimización de corteLo que importa es cómo el software que elijas gestiona esas entradas con tus máquinas y tus operadores.
Pide una demostración de una interrupción normal. Añade un panel urgente. Marca una pieza como rota. Muestra cómo la sustitución entra en la cola de corte y cómo la detecta el operador.
Eso te dice más que ver el mismo diseño fácil ejecutarse dos veces.
Si los paneles cortados alimentan un línea de producción de vidrio aislante, comprueba si las combinaciones de vidrio correspondientes llegan juntas al ensamblaje. Un bastidor lleno de vidrio cortado no ayuda mucho cuando falta el otro panel para la siguiente unidad.
Prueba una máquina de corte de vidrio CNC con tus pedidos reales
Cuando compares una máquina de corte de vidrio , trae una lista de pedidos real. Incluye los tamaños que causan problemas, los espesores que más usas y los trabajos pequeños que no dejan de interrumpir la producción normal.
Solicite una ejecución que siga esos trabajos desde la carga hasta la puntuación, el desglose y la identificación. Compare el uso planificado del material con las piezas aceptadas al final. Observe los remanentes. ¿Tienen una ruta realista de regreso a la producción?
Luego, compara el presupuesto con lo que has visto. La optimización, el etiquetado, la gestión de retales y las disposiciones de carga varían según el modelo y la opción. Confirma todas las funciones que necesitas en la configuración propuesta.
La industria en general habla de este mismo vínculo entre el corte y la recuperación de materiales. El organizador de glasstec cobertura del procesamiento eficiente en el uso de recursosincluye devolver los recortes al inventario para futuros planes de corte.
Para un comprador, la prueba es sencilla: ¿puede la configuración convertir tus hojas normales en las piezas utilizables correctas, en un orden que el resto de la fábrica pueda manejar?